


Popularizácia znalostí v odvetví laminátových prípojníc
Jun 05, 2026
definícia produktu
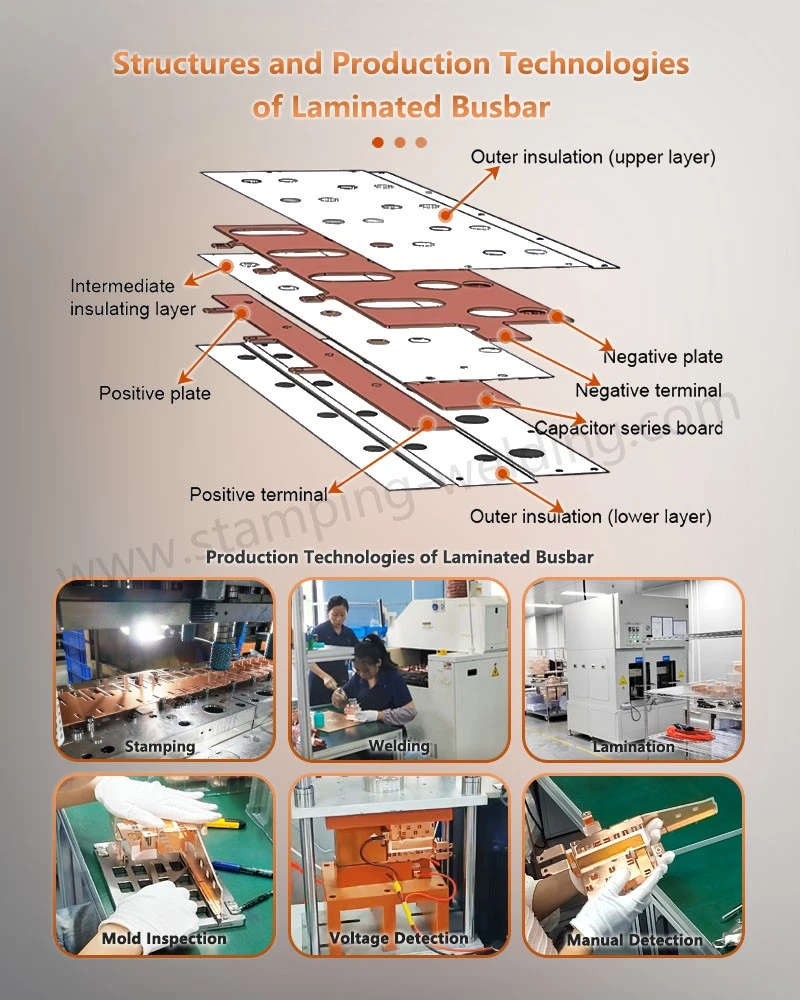
Laminovaná prípojnica je integrovaná viacvrstvová kompozitná štruktúra elektrického spoja, vytvorená striedavým laminovaním viacerých vrstiev vodivých materiálov a izolačných materiálov a ich následným tuhnutím lisovaním za tepla pri vysokej teplote a pri vysokom tlaku. Štrukturálne je podobný „diaľnici“ v systéme distribúcie energie, pričom integruje viacero napájacích terminálov a vstupných a výstupných uzlov do plochej kompaktnej jednotky s nízkou -impedanciou. Základnou hodnotou laminovanej prípojnice je, že tesným spojením susedných vodivých vrstiev možno výrazne znížiť rozptylovú indukčnosť v slučke - tento parameter je často vysoký ako stovky nanohenry v tradičných káblových zväzkoch, ale v optimalizovanom dizajne laminovanej prípojnice môže byť znížený na rádovo desať až desiatky nanohenry. Zníženie rozptylovej indukčnosti priamo potláča špičkové napätie generované napájacími zariadeniami, ako sú IGBT a MOSFET, počas vysoko-vypínania{7}}vypínania, čím účinne chráni výkonové polovodičové zariadenia pred rizikom pre-výpadku napätia. Súčasne tesný kontakt medzi vodivou vrstvou a izolačnou vrstvou vytvorí prirodzene rozloženú kapacitu medzi susednými vodičmi.
Hoci je táto distribuovaná kapacita malá (zvyčajne niekoľko stoviek pikofaradov až niekoľko nanofaradov), pomáha odfiltrovať bežný -šum v režime prepínania vysokých- frekvencií a zlepšuje schopnosť systému proti-elektromagnetickému- rušeniu. Okrem toho majú vrstvené prípojnice aj typické vlastnosti, ako je opakovateľný elektrický výkon (vysoká konzistencia šarže), nízka impedancia striedavého prúdu (obzvlášť zrejmé výhody v prostredí s vysokou-frekvenciou harmonických), dobrá tepelná vodivosť (plochá štruktúra sa zmestí na povrch radiátora) a jednoduchá a rýchla inštalácia (znižuje počet kontaktov a záťaž pri uťahovaní skrutiek). Celkovo sú laminované prípojnice systematickou alternatívou k tradičným metódam zapojenia, ktoré sú ťažkopádne, časovo-náročné a náchylné na chyby zapojenia. Sú vhodné najmä pre moderné výkonové elektronické systémy so zvyšujúcou sa hustotou výkonu. Pri navrhovaní viacvrstvových kompozitných štruktúr je potrebné starostlivo vypočítať hrúbku, šírku a hrúbku izolačnej vrstvy každej vrstvy vodičov na základe úrovne napätia, aktuálnej efektívnej hodnoty a spínacej frekvencie, aby sa zabezpečilo rovnomerné rozloženie elektrického poľa a regulovateľná teplota horúceho bodu.

Detailné zobrazenie
Jadro laminovanej prípojnice spočíva v presnom striedavom laminovaní vodivých vrstiev a izolačných vrstiev. Tolerancia hrúbky každej vrstvy vodivého materiálu (meď alebo hliník) je kontrolovaná v rozmedzí ±0,05 mm, aby sa zabezpečilo rovnomerné rozloženie hustoty prúdu. Vo viacvrstvových laminovaných prípojniciach nie je hrúbka izolačnej vrstvy medzi susednými vodivými vrstvami pevná, ale je navrhnutá odlišne podľa rozdielu napätia: napríklad hrúbka izolačnej vrstvy medzi kladnou a zápornou prípojnicou jednosmerného prúdu je zvyčajne 0,2–0,5 mm, zatiaľ čo hrúbka izolačnej vrstvy medzi prípojnicou jednosmerného prúdu a zemou sa môže zvýšiť na 0,5–1,0 mm, aby odolala vyšším požiadavkám na napätie. Tvarový dizajn vodivej vrstvy zahŕňa aj množstvo detailov: aby sa znížila lokálna koncentrácia elektrického poľa, všetky ostré rohy vodivej vrstvy musia byť zaoblené, s typickým polomerom nie menším ako 1,5 mm; v oblastiach, kde sú potrebné zváracie alebo krimpovacie koncovky, bude vodivá vrstva lokálne zosilnená alebo zosilnená, aby sa zabránilo mechanickému namáhaniu pri deformácii medenej fólie. Po laminovaní viacvrstvovej kompozitnej štruktúry sa celková konzistencia hrúbky reguluje v rozmedzí ±0,1 mm. Tento indikátor priamo ovplyvňuje montážne uloženie prípojnice v podvozku.
Ošetrenie hrán je kľúčovým detailom, ktorý určuje odolnosť laminovanej prípojnice voči životnému prostrediu a-dlhodobú spoľahlivosť. V prípade štruktúr s otvorenými-hranami rezná plocha odkryje vrstvené rozhranie medzi vodivou vrstvou a izolačnou vrstvou. Na odstránenie otrepov lepidla, ktoré pretečú z horúceho lisu a zarovnanie okrajov všetkých vrstiev s odchýlkou nie väčšou ako 0,2 mm, je potrebný proces presného frézovania alebo brúsenia. V prípade konštrukcií na-tesnenie okrajov musí lepidlo na{7}}tesnenie okrajov úplne pokryť všetky odkryté rozhrania medzi vodivou vrstvou a izolačnou vrstvou. Šírka okrajového-tesnenia je zvyčajne 3–8 mm a hrúbka okrajového{12}tesnenia je približne 0,3–0,8 mm. Spôsoby aplikácie lepidla na utesnenie okrajov zahŕňajú automatické striekanie, nanášanie ponorením alebo sieťotlač. Po aplikácii je potrebné ho pred-vytvrdiť pri 60-80 stupňoch počas 30 minút a potom úplne vytvrdnúť pri 120-150 stupňoch počas 1-2 hodín. Štruktúra zalievacieho typu je zložitejšia: celá laminovaná prípojnica je umiestnená v presnej forme a dvojzložková polyuretánová alebo epoxidová živica je vstrekovaná vo vákuu (stupeň vákua menší alebo rovný 1 mbar), aby sa úplne odstránili vzduchové bubliny. Hrúbka zalievacej vrstvy je vo všeobecnosti 2–5 mm a po úplnom vytvrdnutí dosahuje stupeň ochrany IP54 alebo vyšší. Kvalifikovaná sekcia na utesnenie okrajov pozorovaná pod mikroskopom by nemala mať žiadne viditeľné póry, žiadnu delamináciu, žiadne praskliny a žiadnu separačnú medzeru medzi materiálom na utesnenie okrajov a izolačnou fóliou.

Výrobný proces
Výrobný proces laminovaných prípojníc zahŕňa viaceré procesy presného obrábania a lisovania za tepla. Normy kontroly parametrov procesu a kontroly procesov každého prepojenia priamo ovplyvnia elektrickú bezpečnosť, mechanickú pevnosť a dlhodobú{1}} prevádzkovú spoľahlivosť konečného produktu. Nasleduje podrobný postup jeden po druhom v poradí typického toku procesu: Najprv sa pri príchode skontrolujú suroviny. Materiály vodivej vrstvy z medi alebo hliníka je potrebné merať na toleranciu hrúbky (zvyčajne v rozmedzí ±0,05 mm), stav tvrdosti a povrchovú úpravu (žiadne škrabance, olejové škvrny, oxidačné škvrny). Izolačné fólie je potrebné náhodne otestovať na hrúbku, dielektrickú pevnosť a tepelné zmrštenie a pri lepiacich fóliách je potrebné skontrolovať údaje o skladovateľnosti a pevnosti spoja. Po druhé, vodivá vrstva sa odreže a vytvorí. Podľa návrhovej grafiky je možné použiť procesy rezanie laserom (vysoká presnosť, bez otrepov, vhodné pre malé série alebo zložité tvary), CNC razenie (vysoká účinnosť, vhodné pre sériovú výrobu) alebo presné chemické leptanie (vhodné pre extrémne tenké medené plechy, bez mechanického namáhania). Rezaná vodivá vrstva musí byť zbavená otrepov (valčekovým kefovaním, magnetickým leštením alebo vysokotlakovým odstraňovaním otrepov vodou), aby sa zabránilo prenikaniu ostrých otrepov do susednej izolačnej vrstvy. Pre vodivé vrstvy, ktoré je potrebné ohýbať, sa musia použiť špeciálne formy na ohýbacom stroji, aby sa postupne vytvárali. Polomer ohybu nie je vo všeobecnosti menší ako 1,5-násobok hrúbky materiálu, aby sa zabránilo praskaniu medeného materiálu.
Po tretie, povrchová úprava. Medená vodivá vrstva je zvyčajne pocínovaná-(dobrá spájkovateľnosť, primeraná cena), poniklovaná-(opotrebenie-odolná, odolná voči vysokým-teplotám, vhodná na spájkovanie alebo krimpovanie koncoviek) alebo postriebrená-(optimálna vodivosť, vhodná pre extrémne vysoké frekvencie alebo extrémne nízke požiadavky na kontaktný odpor). Hliníková vodivá vrstva je eloxovaná (na vytvorenie izolačného oxidového filmu) alebo nastriekaná izolačným práškom. Po dokončení povrchovej úpravy sa vyžaduje testovanie priľnavosti a kontrola odberu vzoriek kontaktného odporu. Po štvrté, pripravte izolačnú vrstvu. Izolačná fólia je presne vyrezaná (laserom alebo{10}}vyrezaním) podľa navrhnutého tvaru, pričom je potrebné venovať pozornosť odstraňovaniu materiálu z polohovacích otvorov a vývodov koncoviek. Lepiaca fólia je tiež narezaná a vopred{13}}upevnená na povrchu vodivej alebo izolačnej vrstvy. Vo viacvrstvových naskladaných prípojniciach môže byť hrúbka izolačnej vrstvy v rôznych oblastiach odlišná, čo je potrebné pri príprave stohu striktne rozlišovať. Piata, vrstvená zostava. Podľa tabuľky poradia stohovania striedavo umiestnite vodivú vrstvu, izolačnú vrstvu, lepiacu fóliu a polohovací prípravok do horúcej lisovacej formy a uistite sa, že koncové polohy, polohovacie otvory a kolíky formy sú zarovnané jeden po druhom. Tento krok vyžaduje relatívne čisté prostredie (odporúča sa čistá miestnosť triedy 10 000 alebo lokálny digestor s laminárnym prúdením triedy 100), aby sa zabránilo padaniu prachových častíc medzi izolačné vrstvy a spôsobeniu čiastočného výboja.
Aplikačný priemysel
Vďaka vysokej hustote výkonu, kompaktnej konštrukcii, nízkej impedančnej charakteristike a vynikajúcej{0}}dlhodobej spoľahlivosti sa laminované prípojnice široko používajú v mnohých odvetviach s vysokými požiadavkami na elektrický výkon, využitie priestoru a prispôsobivosť k životnému prostrediu. V oblasti dopravy sú laminované prípojnice široko používané v hlavných obvodových spojeniach koľajových tranzitných trakčných meničov, elektronických riadiacich systémov nových energetických vozidiel (vrátane ovládačov motorov, rozvodných skríň systému správy batérií a palubných nabíjačiek), pomocných napájacích jednotiek električiek a napájacích prípojníc v trakčných lokomotívach. Tieto aplikácie vo všeobecnosti čelia silným vibráciám, širokým teplotným rozsahom (-40 stupňov až 85 stupňov alebo dokonca vyšším), častým tepelným cyklom a silným elektromagnetickým interferenciám. Viacvrstvová kompozitná štruktúra laminovanej prípojnice dokáže účinne odolávať vyššie uvedeným drsným podmienkam a zároveň zlepšiť stabilitu riadenia trakčného systému znížením rozptylovej indukčnosti.
Z hľadiska premeny energie sú laminované prípojnice vhodné pre DC{0}}stranu a AC-pripojenie solárnych fotovoltaických invertorov, strojné-strany a sieťové-moduly meničov veternej energie, batériové konvergenčné jednotky systémov na ukladanie energie a DC zbernicové distribučné systémy priemyselných invertorov. Ako sa fotovoltaické a veterné energetické systémy vyvíjajú smerom k vyšším úrovniam napätia (1 500 V DC) a väčšiemu výkonu jedného-stroja, výhoda nízkej{7}}impedancie laminovaných prípojníc je čoraz zrejmejšia, čo môže výrazne znížiť straty vo vedení a zlepšiť celkovú účinnosť systému. V komunikačnom a počítačovom priemysle -48V systém distribúcie energie komunikačných základňových staníc, základná doska distribúcie energie serverov veľkých dátových centier, prepojenie základnej dosky smerovačov jadra siete a zdravotnícke zobrazovacie testovacie zariadenia (ako je vysokonapäťový napájací modul rotačnej časti CT a výstupné pripojenie zosilňovača MRI gradientnej zbernice), ako všetky kľúčové laminované komponenty zbernice. Ich kompaktný dizajn uvoľňuje cenný vnútorný inštalačný priestor a zároveň zabezpečuje vysoko spoľahlivý prenos signálu a energie.

kontaktujte nás
Na základePrípojnica hlavného rámuštrukturálne výkresy, tabuľky elektrických parametrov, environmentálne stupne a požiadavky na certifikáciu poskytnuté zákazníkmi, dokážeme dokončiť vývoj na kľúč a dávkovú dodávku od výberu metódy opracovania okrajov, porovnania a odporúčania materiálu izolačnej fólie, ladenia parametrov procesu lisovania za tepla až po kompletnú sadu elektrických testov, čo pomáha zákazníkom dosiahnuť nízku poruchovosť, kompaktné rozloženie a dlhodobú{0}}spoľahlivú prevádzku na úrovni systému-integrácie.


